

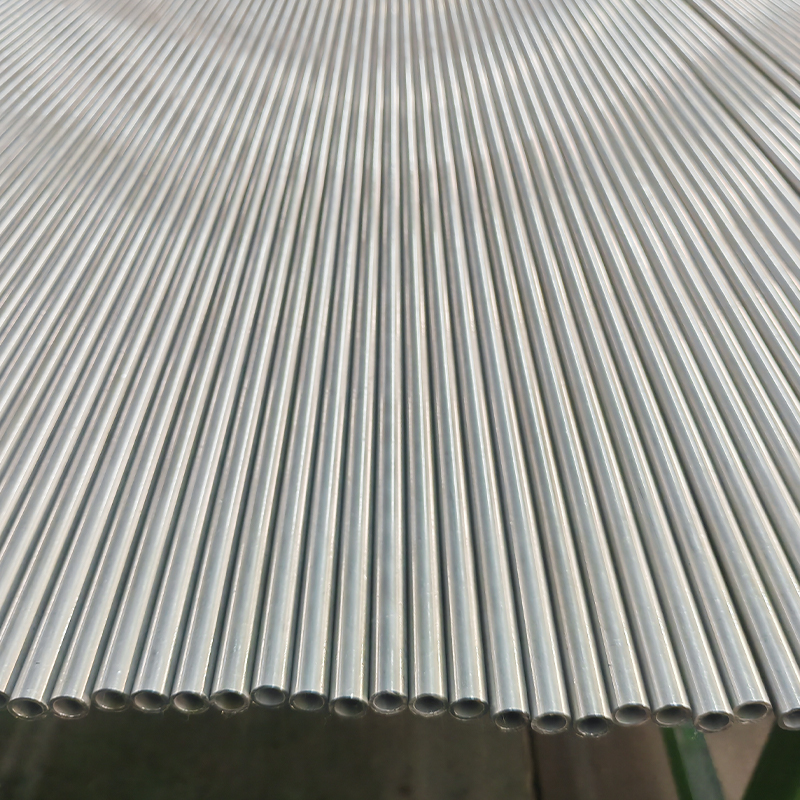
Finslebet & SRB-rør – ASTM A513 ST52 / SAE 1026, svejset (CDW), spejl-ID-finish til hydrauliske cylindercylindre
Vores ASTM A513 Cold Drawn Welded (CDW) Honed & SRB tubes er præcisions-

Ydeevnegabet mellem sømløse og svejste hydrauliske cylinderrør starter ved møllen. Sømløse rør er gennemboret fra en solid rund barre - opvarmet og roterende gennemboret, derefter forlænget på en dorn. Den hule skal er koldttrukket eller koldtpilget til endelige mål. Der er ingen langsgående led.
Svejset rør begynder som fladvalset bånd. Strimlen rulles til en cylinder og samles ved hjælp af højfrekvent induktionssvejsning eller TIG-svejsning. Det svejsede rør bærer en synlig indvendig svejsestreng og en varmepåvirket zone (HAZ). For at konkurrere med sømløs trækker mange butikker det svejsede rør over en dorn. Dette koldttrukket svejset (DOM) proces forfiner mikrostrukturen, udjævner svejsestrengen og bringer tolerancer tæt på sømløse niveauer. Du kan kilde koldtrukne svejsede (DOM) rør i EN 10305-2 kvaliteter til krævende hydrauliske applikationer.
Kontrasten i startmateriale forklarer de grundlæggende forskelle i vægens ensartethed, restspænding og fejlfordeling.
Når en hydraulisk cylinder cykler fra 0 til 350 bar, oplever rørvæggen bøjlespænding, aksial spænding og udmattelsesbelastning. Sømløst rør lavet af E355 (St52) leverer typisk en minimum flydespænding på 355 MPa. Et sammenligneligt svejset rør i 1026-kvalitet kan give omkring 310 MPa - omkring 12 % lavere.
Trykkapacitet fortæller samme historie. Ved at bruge Barlows formel for et 50 mm OD × 5 mm vægrør kan et sømløst E355-rør med en trækstyrke på 600 MPa modstå et sprængtryk over 1200 bar. Den svejsede ækvivalent i 1026 (trækstyrke ~440 MPa) ville briste nær 880 bar. ASME B31.3 tildeler sømløst rør en 20–25 % højere tilladt arbejdstryk end svejset rør af identiske dimensioner og materiale. Denne margen har betydning i mobil hydraulik, hvor stødtrykket stiger 1,5× den nominelle rating.
Træthedsmodstand adskiller de to endnu mere. Ved 10⁷ cyklusser er træthedsgrænsen for koldtrukne sømløse rør typisk 15-30 % over grænsen for et tilsvarende svejset rør. Årsagen er enkel: svejsningens HAZ indeholder lokaliseret kornvækst, mikroporøsitet og trækspændinger, der fungerer som revneinitieringssteder. Et DOM-rør genvinder efter tungt koldt arbejde meget af det tabte træthedsliv - men matcher sjældent et gennemhærdet sømløst rør i cyklisk drift.
Hydraulisk cylindertætningsydelse afhænger af den indvendige overfladeruhed (Ra) og den diametrale tolerance. En grovere eller overdimensioneret boring fremskynder tætningsslid og intern lækage. Tallene gør valget klart.
| Rørtype | ID-ruhed (Ra) | Typisk tolerance |
|---|---|---|
| Sømløs koldttrukket | 0,8 – 1,6 µm | H8 – H9 |
| Svejset (ERW som svejset) | 3,2 – 6,3 µm | H11 – H12 |
| DOM (koldtrukket svejset) | 0,4 – 0,8 µm | H8 – H9 |
| Finpudset sømløs | 0,2 – 0,4 µm | H8 (inden for 0,025 mm) |
Et råsvejset rør ved Ra 6,3 µm vil tygge gennem en polyurethan U-cup-forsegling i industrielle cylindre. Selv et koldttrukket sømløst rør ved Ra 1,2 µm fungerer godt, men hvor applikationen kræver en spejlboring – som i servohydrauliske cylindre – en slebet SRB-rør med Ra ≤0,4 µm forlænger tætningens levetid direkte med 30-50 %. Du kan se et færdigt eksempel med slebet SRB-rør med spejllignende ID-finish velegnet til højcyklus hydrauliske cylindre.
Tolerance er lige så kritisk. En H8-boring (±0,039 mm for en 50 mm ID) holder ekstruderingsspalten for tætningen ensartet. Et H11-rør (±0,160 mm) gør det muligt for tætningslæben at ekstrudere under tryk, hvilket fører til blow-by-fejl. For pneumatiske eller lavtryks hydrauliske systemer (< 100 bar) er H9–H11 acceptabel; ud over 200 bar bliver H8 obligatorisk.
Hydrauliske væsker, der indeholder vand - vand-glykol, fosfatestere eller endda forurenet mineralolie - skaber korrosionsceller. Svejsesømmen er et permanent hot-spot. Under svejsning adskilles mangan og silicium, hvilket skaber mikro-galvaniske par mellem svejsemetallet og grundmaterialet. Den varmepåvirkede zone bevarer også restspænding, der fremmer spændingskorrosionsrevner.
Uafhængige nedsænkningstest viser, at i en 5% NaCl-opløsning ved 35 °C udviser svejsezonen i et 1026-rør pitting-initiering inden for 48 timer, mens det uædle metal og det sømløse rør af lignende kemi forbliver passive i flere dage. Sømløst rør, fri for sammensætningsdiskontinuiteter, giver ensartet korrosionsbestandighed på tværs af hele væggen. Når et design kræver fosfat-ester-væsker i stålværkshydraulik, er sømløs standardanbefalingen. For svejsede rør i mildt ætsende drift kan lysudglødning i hele kroppen eller en tynd nikkel-krom belægning maskere svagheden - men aldrig eliminere den grundlæggende årsag.
Alene indkøbsomkostninger vildleder. Et svejset ERW-rør (EN 10305-2, E235) i standard lagerstørrelse koster ca. 60-70 % af et koldtrukne sømløst rør (EN 10305-1, E355) af samme dimensioner. DOM-røret ligger omkring 80-90% af den sømløse pris. Hydraulisk cylinderværkstedet tilføjer dog næsten altid honing eller skive-roller polering. Honegodtgørelsen - typisk 0,3-0,5 mm i diameter - sletter omkostningsfordelen, hvis den rå rørvæg er for variabel. Et svejset rør med H11-tolerance kan have behov for ekstra hone-gennemløb, hvilket tager tid og værktøjslevetid.
Ledetiden følger et lignende mønster: ERW svejset rør fra lager leverer på dage, mens koldtrukne sømløse rør ofte kræver 3-6 uger for ikke-standard dimensioner. DOM rør blander tilgængelighed med præcision, ofte tilgængelig på 2-4 uger. Den rigtige TCO-ligning vejer reduceret bearbejdningsskrot, lavere tætningsslid og længere gennemsnitlig tid mellem fejl . For en kritisk hovedløftecylinder, der arbejder 24/7, betales den sømløse præmie tilbage inden for den første vedligeholdelsescyklus.
At vælge et rør uden at koble det til en kendt materialestandard er en opskrift på forsyningskædeforvirring. Tabellen nedenfor viser de mest almindelige kvaliteter til deres gældende specifikationer for hydrauliske cylinderrør.
| Materialekvalitet | Type | Nøglestandard | Udbyttestyrke (min.) |
|---|---|---|---|
| E355 / St52 | Sømløs koldttrukket | EN 10305-1, ASTM A519 | 355 MPa |
| 27SiMn / 20MnV6 | Sømløs koldttrukket | GB/T 17396, ASTM A519 | 835 MPa (Q&T) |
| 4130 (AISI) | Sømløs koldttrukket | ASTM A519 | 460 MPa |
| E235 / 1026 | Svejset & DOM | EN 10305-2, ASTM A513 | 235-310 MPa |
| E355 / St52 | Svejset & DOM | EN 10305-2 | 355 MPa |
Til højtryks mobile og industrielle cylindre, koldtrukne sømløse hydrauliske slanger i kvalitet E355 dækker de fleste applikationer op til 350 bar. Når der er behov for ekstrem sejhed eller slidstyrke - som i minerekvisitter - bliver 27SiMn bratkølede og hærdede sømløse rør det foretrukne valg. Den samme E355-kvalitet i svejset DOM-form opfylder EN 10305-2 og fungerer godt til mellemtrykscylindre, hvor budgetfølsomheden er høj.
Designparametre stemmer sjældent perfekt. Brug nedenstående matrix som et first-pass filter baseret på cylinderens maksimale arbejdstryk og den nødvendige boringstolerance.
| Arbejdstryk | Påkrævet ID-tolerance | Anbefalet rør | Typisk karakter |
|---|---|---|---|
| < 20 MPa (150 bar) | H11 – H9 | Svejset ERW eller DOM | E235, 1026 |
| 20 – 35 MPa (150 – 350 bar) | H9 – H8 | DOM (koldtrukket svejset) or Seamless | E355, St52 |
| > 35 MPa (350 bar) | H8 – H7 | Sømløs koldttrukket & Honed | E355, 27SiMn, 4130 |
| Vandholdige væsker | H9 – H8 | Sømløs (foretrukket) | E355, 316L (rustfri) |
Matrixen er ikke absolut. En 250-bar cylinder med kraftig sidebelastning kan stadig drage fordel af et sømløst slebet rør, selvom DOM nominelt opfylder trykket, fordi ovalitet og træthed betyder noget. På samme måde kan en lavtryks styrecylinder produceret i høj volumen bruge ERW svejset rør med efterslibning til H9, hvilket sparer materialeomkostninger uden at ofre pålideligheden. Når hydraulikvæsken er oliebaseret, og vandforurening er kontrolleret, tilbyder DOM-rør det søde punkt med præcision og omkostninger til mange applikationer i mellemklassen.
Sømløse rør forbliver det sikre valg til hydrauliske cylindre, der arbejder over 350 bar eller i korrosive miljøer. DOM svejset rør lukker hullet for mid-pres designs, hvor tolerance og pris vægtes ligeligt. Start med udvælgelsesmatricen, og definer derefter dit mål Ra, tolerancegrad og materialestandard. En datadrevet specifikation eliminerer overbetaling for problemfri, hvornår DOM vil gøre det – eller underspecificering af et svejset rør til tidlig fejl.
For at gå fra sammenligning til indkøb skal du angive din cylinderboringsstørrelse, arbejdstryk og væsketype. Leverandører kan derefter foreslå en komplet slebet rørpakke eller en klar til at samle tønde fra det rigtige materiale og standard.

Vores ASTM A513 Cold Drawn Welded (CDW) Honed & SRB tubes er præcisions-

Maksimer opbevaringseffektiviteten med vores ASTM A36 foldbare stålopbevaring...

Vores specialfremstillede rør tilbyder præcisionsbøjede, svejsede og formede ...

Vores EN 10305-2 Cold Drawn Welded (CDW) Honed & SRB tubes er præcisionsbehan...

Vores hydrauliske cylinderrør er lavet af koldtrukne sømløse stål i henhold t...

Vores varmevekslerrør i rustfrit stål er konstrueret til applikationer, der k...


