

Bearbejdet stålkonstruktionskonstruktion – svejset og CNC-behandlet, til stål- og aluminiumsvalseværksudstyr
Vores bearbejdede stålkonstruktioner er præcisionskonstrueret til stål- og al...

Når en bilingeniør modtager en tegning for en drivaksel, et støddæmperhus eller en hydraulisk cylindertønde, kommer den første materialebeslutning normalt ned til ét spørgsmål: DOM eller sømløs? For det store flertal af køretøjsrørkomponenter er svaret DOM-rør. Træk-over-dornrør kombinerer de lave omkostninger ved svejset startmateriale med den styrke, overfladefinish og dimensionelle konsistens, som roterende og tryksatte komponenter kræver. Det er bilindustriens standard mekaniske rør, ikke en nichespecialitet.
Årsagen er ikke en enkelt ejendom, men en kombination af dem. Koldtrækning øger flyde- og trækstyrken, forbedrer svejsesømmen og efterlader en glattere boring og ydre overflade end as-svejset ERW. Det udmønter sig i tyndere vægge til samme belastning, færre bearbejdningsoperationer og mere forudsigelig svejseadfærd, når beslag eller åg forbindes med røret. Fordi DOM-slanger er fuldt dækket af standarder som ASTM A513 Type 5 og EN 10305-2, kan OEM'er specificere det globalt uden den kvalifikationshovedpine, der følger med proprietære materialer.
DOM står for trukket over dorn . På trods af hvad akronymet nogle gange antyder, er det et koldttrukket svejset rør, ikke et sømløst produkt. Fremstillingsruten forklarer de fleste af dens fordele:
Det kolde tegningstrin gør to ting, der betyder noget for bilingeniører. Det arbejdshærder stålet, øger flydespændingen uden yderligere varmebehandling, og det forfiner svejsezonen, så sømmen ikke længere opfører sig som en svag linje. Fordi udgangsmaterialet er bånd, er DOM tilgængelig på tværs af en bred vifte af udvendige diametre og vægtykkelser, hvilket giver designere mere frihed, end de ofte er klar over.
For køretøjsapplikationer er de egenskaber, der tæller, flydespænding, overfladefinish, vægtykkelseskoncentricitet og OD/ID-kontrol. Hver enkelt påvirker et andet aspekt af ydeevnen, fra træthedsliv til fastholdelse af tætninger.
| Standard | Karakter | Typisk udbyttestyrke | Typisk bilbrug |
|---|---|---|---|
| EN 10305-2 | E235 | 235 MPa minimum | Støddæmperlegemer, lette strukturelle rør |
| EN 10305-2 | E355 | 355 MPa minimum | Drivaksler, cylinderrør, komponenter med højere belastning |
| ASTM A513 Type 5 | 1010 / 1020 | Ca. 310–330 MPa efter tegning | Styrtbøjler, lette rammer, transportbånd og rullekomponenter |
| ASTM A513 Type 5 | 1026 | Ca. 415–480 MPa efter tegning | Drivaksler, tunge cylinderrør, ophængsdele |
Roterende komponenter såsom propelaksler har brug for god koncentricitet og ensartet vægtykkelse; ubalance er et vibrationsproblem, der viser sig ved motorvejshastighed. Cylindre og støddæmpere, på den anden side, lever og dør af indvendig diameter finish. Tætninger i et køretøjs støddæmper eller hydrauliske aktuator løber direkte mod rørboringen, så et groft ID forårsager slid, intern lækage og tidlige garantikrav. For endelige slebet cylindre er H8- eller H9-tolerancer og Ra 0,4 eller bedre overfladefinish almindelige krav, og et DOM-startrør bringer producenten meget tættere på disse mål end ERW nogensinde ville.
Hvis en tegning er skrevet efter den europæiske EN 10305-2 specifikation, er det pågældende materiale koldtrukne svejsede stålrør efter EN 10305-2 E235/E355 . Den samme produktklasse fungerer også som basisrør for mange finpudsede cylinderprogrammer.
 Koldtrukne svejsede stålrør (CDW) En10305-2 klasse E235 E355 E460, leverandører - J Suao er Kinas leverandør af koldtrukne svejsede stålrør (CDW) En10305-2 klasse E235 E355 E460, brugerdefinerede koldtrukne svejsede stålrør (CDW) E... Se produkt →
Bilbrug af DOM-slanger er bredere end de fleste købere antager. Det viser sig ikke kun på oplagte steder som drivaksler, men også i affjedring, aktuatorer og strukturelle komponenter, hvor der kræves et rundt, præcist rør med høj styrke.
Propelaksler, mellemaksler og ratstammer kører alle på DOM-rør. Den høje flydespænding tillader tyndere vægge, hvilket reducerer drivlinevægten, mens den glatte og koncentriske boring holder balanceringen lav. Kvaliteter som SAE 1026 og E355 er almindelige, fordi de tilbyder et gunstigt styrke-til-vægt-forhold efter koldtrækning. For en personbils propelaksel er den typiske specifikation en koldtrukket 1026-kvalitet; præcision drivakselrør til ASTM A513/A519 i 1026, 1020 og 1015 dækker de fleste af disse programmer med den ligehed og koncentricitet, som balancelinjer kræver.
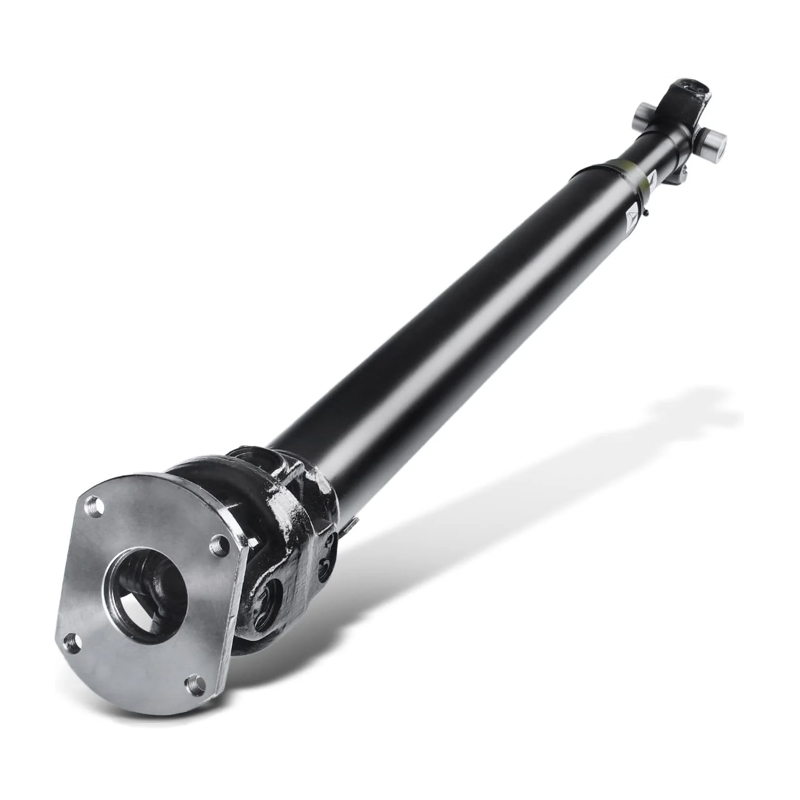 ASTM A513/A519 Precision Drive Shaft Tubing – 1026, 1020, 1015, 4130 (7 x 0,120 Suao er Kina-leverandør af ASTM A513/A519 Precision Drive Shaft Tubing – 1026, 1020, 1015, 4130 (7 x 0,120 inches & 2–8,625 inches), Cust... Se produkt →
Arbejdsrøret til en støddæmper i et køretøj er i det væsentlige en tyndvægget cylinder. Dens ID-tolerance kontrollerer stempel-til-boring spillerum, og dens overfladekvalitet kontrollerer tætningens levetid. Det er her, DOMs glatte boring er en ægte ingeniørmæssig fordel, ikke kun en bekvemmelighed. En typisk specifikation er EN 10305-2 E235-N, og vores EN 10305-2 E235-N koldttrukket støddæmperrør er fremstillet specielt til denne opgave. Ingeniører, der sammenligner materialemuligheder for denne applikation, vil finde en detaljeret guide til valg af støddæmperrør nyttigt, især ved vurdering af stål-, rustfri- og aluminiumsalternativer.
 Hydraulisk støddæmperrør – EN 10305-2 E235 N, koldttrukket svejset præcision S Suao er Kinas leverandør af hydraulisk støddæmperrør – EN 10305-2 E235 N, koldttrukket svejset præcisionsstålrør Ø40 x 2 mm, Custom Hy... Se produkt →
Automotive aktuatorer er overalt, når du begynder at lede: el-bagklapper, cabriolet-toppe, luftaffjedrede nivelleringscylindre, lastbilførerhustiltsystemer og trailerløfteaksler bruger alle små hydrauliske cylindre. Tromlen på hver cylinder er et DOM-rør, ofte slebet til H8 efter tegning. Kvaliteten af den indre overflade er kritisk, fordi en aktuator, der lækker internt, svigter gradvist og stille, hvilket gør det svært at opdage, indtil en relateret komponent fejler. Af samme grund er stempelstænger, der bruges i disse aktuatorer, normalt hårdforkromede og induktionshærdede i stedet for at blive brugt i den råtrukne tilstand.
Ikke alle runde stålrør er lige, og forskellene er ikke akademiske. Valg af den forkerte produkttype viser sig i vibrationer, utætte tætninger og svejsesvigt. De praktiske forskelle er:
Kort sagt leverer DOM det meste af fordelene ved sømløs til en brøkdel af prisen. For et praktisk kig på, hvor stregerne er tegnet, kan vores sammenligning af ERW-, DOM- og CDS-rør går gennem de målbare afvejninger i styrke, tolerance og pris.
Et materialecertifikat alene er ikke nok, når røret skal ind i et køretøj. OEM-købere, tier-one-leverandører og deres kvalitetsingeniører bør som minimum verificere følgende, før de godkender en DOM-kilde:
En leverandør med in-house koldtrækning, kvalitetskontrol og sekundær forarbejdning er at foretrække frem for et handelshus. Evnen til at skære, affase, rette og påføre overfladebehandling under ét tag reducerer håndteringsskader, forkorter gennemløbstider og tydeliggør kvalitetsansvaret. Dette betyder mere i bilindustrien end i nogen anden industri, fordi enhver afvigelse, uanset hvor lille, har et varenummer knyttet til sig.
Den praktiske regel for bilkøbere er: kvalificere materialet, kvalificere derefter leverandøren. Start med DOM, sammenlign det med belastningstilfældet og fremstillingsprocessen, og flyt til E355 eller 1026, når applikationen kræver højere styrke. Flyt kun til sømløs, når designet virkelig kræver fravær af en svejsesøm. I de fleste køretøjsprogrammer vil DOM-rør bestå den tekniske gennemgang, og den største risiko vil ikke være selve stålet, men pålideligheden af leverandøren bag det.
Arbejd med en producent, der kan levere hele sortimentet af koldtrukne svejsede rør, fra tyndvæggede støddæmperkroppe til tunge cylinderløb, og som kan understøtte dem med inspektionsdata, overholdelse af standarder og en gentagelig proces. Den kombination er det, der gør et rør til en pålidelig bilkomponent.

Vores bearbejdede stålkonstruktioner er præcisionskonstrueret til stål- og al...

Vores smedede og bearbejdede arbejdsvalser er konstrueret til højtydende vals...

Vores lejehuse i støbt stål af høj kvalitet er designet til ekstreme belastni...

Maksimer opbevaringseffektiviteten med vores ASTM A36 foldbare stålopbevaring...

Vores specialfremstillede rør tilbyder præcisionsbøjede, svejsede og formede ...

Koldvalset stålrør – ASTM A513 Type 2 kvaliteter 1010, 1015, 1020, 1026 (1" x...


